

Friction stir welding (FSW) av rostfritt stål är tekniskt genomförbart och ger överlägsna fogegenskaper - men det är ännu inte redo för omfattande industriell användning. Processen uppnår upp till 97 % fogeffektivitet i AISI 316L, minskar kvarvarande spänningar med 30–60 % jämfört med TIG-svetsning och eliminerar stelningsdefekter.
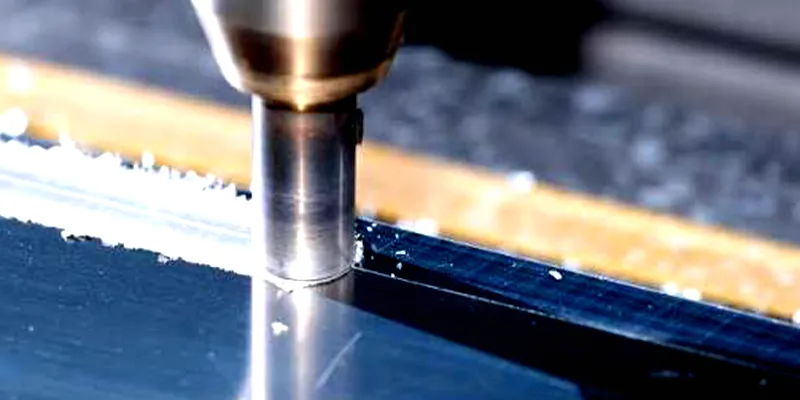
However, three barriers block commercial scale-up: (1) rapid tool wear (PCBN tools last only 10–50 m in steel versus >1 000 m i aluminium), (2) verktygskostnader på 2 000–8 000 USD per enhet, och (3) frånvaron av standardiserade koder för stål FSW. Industriell utbyggnad är begränsad till nischapplikationer - beklädd rörsvetsning, kärnkraftsinkapsling och utvalda fordonsskarvar - medan vanlig produktion fortfarande är beroende av TIG-, MIG- och lasersvetsning.
Key Performance Metrics i ett ögonkast
|
Metrisk |
FSW av rostfritt stål |
TIG av rostfritt stål |
Aluminium FSW (riktmärke) |
|
Ledeffektivitet (316L) |
79–97 % (bäst vid 600 rpm) |
70–85% |
85–100% |
|
Högsta temperatur |
800–1 100 grader (solid state) |
1 450 grader + (smältning) |
350–500 grader |
|
Reducering av resterande stress |
30–60 % lägre än TIG |
Baslinje |
50–80 % lägre än TIG |
|
Distorsion |
Minimal (<0.5 mm/m) |
Måttlig (1–3 mm/m) |
Minimal (<0.3 mm/m) |
|
Verktygsliv |
10–50 m (PCBN i stål) |
N/A (förbrukningsmaterial) |
>1 000 m (stålverktyg i Al) |
|
Verktygskostnad |
2 000–8 000 USD (PCBN) |
$5–$20 (volframelektrod) |
$50–$200 (H13 verktygsstål) |
|
Processhastighet |
50–200 mm/min |
80–300 mm/min |
500–2 000 mm/min |
|
Industriell mognad |
Framväxande (labb + nisch) |
Mogen (årtionden) |
Mogen (bil, flyg) |
|
Solidifieringsdefekter |
Ingen (solid state) |
Möjligt (sprickor, porositet) |
Ingen (solid state) |
Vad är Friction Stir Welding?
FSW är en fast-förbindningsprocess som uppfanns av The Welding Institute (TWI) 1991. Ett roterande, icke-förbrukningsbart verktyg störtar in i foglinjen, genererar friktionsvärme som mjukar upp materialet (utan att smälta det) och rör om den mjukgjorda metallen för att bilda en metallurgisk bindning. För rostfritt stål är detta viktigt eftersom konventionell smältsvetsning (TIG, MIG, laser) värmer metallen över dess ~1 450 graders smältpunkt, vilket orsakar stelningssprickor, sensibilisering, karbidutfällning, distorsion och kvarvarande spänningar. FSW arbetar vid 800–1 100 grader - långt under smältpunkten - och kringgår dessa problem helt.

Processen utvecklades ursprungligen för aluminiumlegeringar, där den nu är en mogen industriell teknik som används inom flyg (Space Shuttle extern tank), bilindustri (Tesla batteribrickor) och skeppsbyggnad (Hitzler-varvspanelsvetsning). Att utöka FSW till rostfritt stål - med dess högre smältpunkt, högre hållfasthet och lägre värmeledningsförmåga - kräver mycket robustare verktyg och högre processkrafter. Frågan är om det senaste decenniets tekniska genombrott har täppt till det gapet.
Hur jämför FSW med TIG- och MIG-svetsning för rostfritt stål?
FSW producerar leder med högre hållfasthet, lägre distorsion och färre defekter än TIG och MIG - men till betydligt högre utrustnings- och verktygskostnader. Fast-naturen hos FSW eliminerar de tre vanligaste fellägena vid smältsvetsning av rostfritt stål: stelningssprickor, sensibilisering (karbidutfällning vid korngränser i intervallet 450–850 grader) och porositet från gasinneslutning.
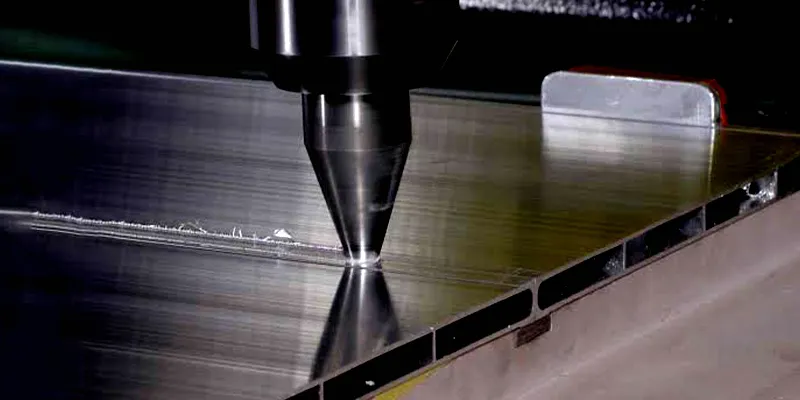
However, TIG and MIG remain dominant in industry for a simple reason: they are cheaper, faster for thin sections, universally standardized (ASME Section IX, ISO 15614), and require no specialized tooling. FSW excels in specific scenarios - thick sections (>3 mm), olika fogar och applikationer där efter-svetsförvrängning måste vara minimal - men ännu inte kan konkurrera om kostnad eller hastighet för allmän-tillverkning av rostfritt stål.
Processjämförelse: FSW vs TIG vs MIG för 316L rostfritt stål
|
Parameter |
FSW |
TIG (GTAW) |
MIG (GMAW) |
|
Processtyp |
Solid-tillstånd |
Fusion (båge) |
Fusion (båge) |
|
Högsta temperatur |
800–1 100 grader |
~1 470 grader (smältning) |
~1 470 grader (smältning) |
|
Ledeffektivitet |
79–97% |
70–85% |
65–80% |
|
Draghållfasthet (316L) |
520–587 MPa |
480–540 MPa |
460–520 MPa |
|
Distorsion |
Mycket låg (<0.5 mm/m) |
Måttlig (1–3 mm/m) |
Hög (2–5 mm/m) |
|
Återstående stress |
Låg |
Måttlig–hög |
Hög |
|
Stelning Sprickbildning |
Ingen |
Möjlig |
Möjlig |
|
Sensibiliseringsrisk |
Låg (kort termisk cykel) |
Måttlig |
Måttlig |
|
Skyddsgas |
Valfritt (vanligtvis Ar) |
Krävs (Ar/Ar+He) |
Krävs (Ar+CO₂) |
|
Fyllnadsmetall |
Ingen (autogen) |
Nödvändig |
Nödvändig |
|
Utrustningskostnad |
$200K–$1M+ |
$5K–$30K |
$3K–$20K |
|
Svetshastighet |
50–200 mm/min |
80–300 mm/min |
200–500 mm/min |
|
Max tjocklek (enkel pass) |
Upp till 12 mm |
Upp till 6 mm |
Upp till 10 mm |
|
Standardtäckning |
Begränsad (AWS D17.3 partiell) |
Fullständig (ASME IX, ISO) |
Fullständig (ASME IX, ISO) |
Vilka verktygsmaterial används för FSW av rostfritt stål?
Tre verktygsmaterial dominerar FSW av rostfritt stål: PCBN (polykristallin kubisk bornitrid), W-Re (volfram-rheniumlegering) och WC (volframkarbid). PCBN erbjuder den högsta hårdheten och termisk stabilitet men är den dyraste och mest spröda. W-Re ger utmärkt seghet och duktilitet vid höga temperaturer men slits snabbare. WC är det mest prisvärda alternativet men har den kortaste livslängden i stål och är begränsad till tunna sektioner.

Verktygsslitage är den enskilt största tekniska barriären för industriell användning. I aluminium FSW kan ett enda H13 verktygsstålverktyg svetsa över 1 000 meter. I rostfritt stål håller till och med förstklassiga PCBN-verktyg bara 10–50 meter innan de behöver bytas ut eller om-dressas. Denna minskning med 20–100 gånger i verktygslivslängd leder direkt till högre svetskostnader per-meter.
FSW verktygsmaterial för rostfritt stål
|
Egendom |
PCBN |
W-Re (W-25Re) |
WC (volframkarbid) |
|
Hårdhet (RT) |
~3 500 HV |
~500 HK |
~1 600 HV |
|
Hårdhet vid 1 000 grader |
~1 000 HV |
~300 HV |
~400 HV |
|
Max drifttemp |
~1 200 grader |
~2 200 grader |
~800 grader |
|
Värmeledningsförmåga |
100 W/m·K |
75 W/m·K |
85 W/m·K |
|
Frakturseghet |
Låg (sprött) |
Hög (duktil) |
Måttlig |
|
Verktygsliv i stål |
10–50 m |
5–20 m |
1–5 m |
|
Verktygskostnad |
$2,000–$8,000 |
$1,000–$3,000 |
$100–$500 |
|
Rekommenderad tjocklek |
3–12 mm |
1–6 mm |
1–3 mm |
|
Bästa applikationen |
Tjock-sektion, långa svetsar |
Olika leder, hög kraft |
Tunn plåt, FoU |
|
Exempel på leverantörer |
Element sex, Funik |
Rheniumlegeringar |
Sandvik, Kennametal |
Vilka svetsparametrar ger de bästa resultaten i rostfritt stål FSW?
FörAISI 316L rostfritt stål, de optimala FSW-parametrarna är: rotationshastighet på 500–700 rpm, travershastighet på 50–150 mm/min, axiell kraft på 15–35 kN och verktygslutningsvinkel på 2–3 grader. Forskning visar att 600 RPM ger den högsta fogeffektiviteten (97 %), medan hastigheter under 400 RPM orsakar otillräckligt materialflöde (79 % effektivitet) och hastigheter över 800 RPM genererar överdriven värme som försämrar egenskaperna (86 % effektivitet).

Processfönstret för rostfritt stål är betydligt smalare än för aluminium. I aluminium ger ett brett spektrum av parametrar acceptabla svetsar. I rostfritt stål kan avvikelser på bara 100 rpm eller 25 mm/min förskjuta svetsen från defekt -fri till defekt. Denna känslighet kräver exakt kraftkontroll och real-temperaturövervakning --funktioner som lägger till 50 000–200 000 USD till utrustningskostnaderna.
Typiska FSW-parametrar för vanliga rostfria stålsorter
|
Parameter |
AISI 304 |
AISI 316L |
AISI 316Ti |
Duplex 2205 |
|
Rotationshastighet (RPM) |
400–800 |
500–700 |
450–650 |
300–500 |
|
Traverseringshastighet (mm/min) |
50–200 |
50–150 |
50–120 |
30–100 |
|
Axialkraft (kN) |
15–30 |
15–35 |
20–35 |
25–40 |
|
Verktygslutning (grad) |
2–3 |
2–3 |
2–3 |
2–4 |
|
Högsta temperatur (grad) |
850–1,050 |
800–1,100 |
850–1,050 |
900–1,100 |
|
Verktygsmaterial |
PCBN/W-Re |
PCBN/W-Re |
PCBN |
PCBN |
|
Verktyg Dia. Axel (mm) |
18–25 |
18–25 |
20–25 |
20–28 |
|
Pin Dia. (mm) |
6–10 |
6–10 |
6–10 |
8–12 |
|
Bästa ledverkningsgrad |
~95% |
~97% |
~92% |
~88% |
|
Optimalt varvtal |
600 |
600 |
550 |
400 |
|
Platttjocklek (mm) |
3–6 |
3–6 |
3–6 |
3–8 |
Vilka mikrostrukturella förändringar inträffar under FSW av rostfritt stål?
FSW producerar fyra distinkta mikrostrukturella zoner: Stir Zone (SZ), Thermo-Mechanically Affected Zone (TMAZ), Heat-Affected Zone (HAZ) och Base Metal (BM). Omrörningszonen genomgår dynamisk omkristallisering, vilket ger fina likaxliga korn (2–5 µm) som är betydligt mindre än basmetallkornen (30–50 µm). Denna kornförfining ökar hårdheten och sträckgränsen men kan minska duktiliteten.

In austenitic stainless steels (304, 316L), the stir zone may also contain delta ferrite (5–15%) formed during the rapid thermal cycle. While small amounts of delta ferrite improve hot-cracking resistance, excessive ferrite (>20 %) minskar korrosionsbeständigheten och segheten. HAZ upplever kornförgrovning och potentiell sensibilisering om den termiska cykeln dröjer sig kvar i karbidutfällningsintervallet 450–850 grader - även om FSW:s snabbare kylningshastighet gör sensibilisering mindre sannolikt än vid TIG-svetsning.
Mikrostrukturella zonegenskaper (AISI 316L, 3 mm, 600 rpm)
|
Zon |
Temperaturområde |
Kornstorlek |
Hårdhet (HV) |
Nyckelfunktioner |
|
Omrörningszon (SZ) |
800–1 100 grader |
2–5 µm (likaxlig) |
240–280 |
Dynamisk omkristallisering; deltaferrit 5–15 %; högsta hårdhet |
|
TMAZ |
600–900 grader |
5–15 µm (långsträckt) |
220–250 |
Plastisk deformation utan full omkristallisering |
|
HAZ |
450–800 grader |
20–40 µm (förgrovt) |
200–230 |
Eventuell sensibilisering; risk för utfällning av karbid |
|
Basmetall (BM) |
<200°C |
30–50 µm |
200–220 |
Opåverkad; ursprungliga glödgade strukturen |
Vilka mekaniska egenskaper kan FSW uppnå i rostfritt stål?
FSW uppnår draghållfastheter på 520–587 MPa i AISI 316L, vilket motsvarar fogverkningsgrader på 79–97 % beroende på parametrar. Omrörningszonens hårdhet (240–280 HV) är 15–30 % högre än basmetallen (200–220 HV) på grund av kornförfining (Hall-Petch-effekt). Sträckgränsen i svetszonen överstiger ofta basmetallen, medan töjningen minskar till 25–35 % (från 40–50 % i basmetall), vilket återspeglar avvägningen- mellan hållfasthet och duktilitet.
Utmattningsprestanda är en avgörande skillnad. Forskning på 316L FSW-skarvar visar att ökad rotationshastighet från 300 till 600 rpm förbättrar utmattningsmotståndet med 15–20 %, vilket tillskrivs finare kornstruktur och lägre defektdensitet. Vid optimala parametrar uppnår FSW-fogar utmattningshållfastheter inom 10 % av basmetallen - jämförbara med eller bättre än TIG-svetsar, som vanligtvis uppnår 60–75 % av basmetallens utmattningshållfasthet.
Mekaniska egenskaper hos FSW-skarvar vs basmetall
|
Egendom |
316L basmetall |
316L FSW (600 RPM) |
316L TIG |
304 FSW |
|
UTS (MPa) |
580–620 |
520–587 |
480–540 |
510–560 |
|
Yield Strength (MPa) |
290–310 |
320–380 |
260–290 |
300–350 |
|
Förlängning (%) |
40–50 |
25–35 |
30–40 |
25–30 |
|
Hårdhet (HV) |
200–220 |
240–280 |
210–240 |
235–270 |
|
Ledeffektivitet (%) |
- |
79–97 |
70–85 |
80–92 |
|
Trötthetsstyrka (MPa, 10⁷ cykler) |
260–280 |
230–250 |
180–210 |
220–240 |
|
Charpy Impact (J, RT) |
120–160 |
80–120 |
90–130 |
70–100 |
|
Brottplats |
- |
HAZ / TMAZ |
Fusionszon |
HAZ / TMAZ |
Förbättrar FSW korrosionsbeständigheten i svetsar i rostfritt stål?
FSW bevarar eller förbättrar generellt korrosionsbeständigheten jämfört med basmetall, eftersom det undviker den sensibilisering som plågar smältsvetsning. Den korta termiska cykeln (vanligtvis 5–15 sekunder över 450 grader) begränsar karbidutfällning vid korngränserna, vilket innebär att de krom-utarmade zonerna som orsakar intergranulär korrosion är minimala. Däremot visar TIG-svetsar ofta sensibiliserade HAZ-bredder på 2–5 mm, medan FSW HAZ-sensibiliserade zoner vanligtvis är<0.5 mm.

FSW introducerar dock sina egna korrosionsutmaningar. Deltaferriten som bildas i omrörningszonen (5–15 %) kan fungera som ett galvaniskt par med austenitmatrisen, vilket potentiellt minskar gropmotståndet. Dessutom kan verktygsslitageskräp från PCBN eller W-Re-verktyg bäddas in i svetsytan, vilket skapar lokala galvaniska celler. Efter-svetspassivering (ASTM A967, salpetersyra eller citronsyra) rekommenderas för att återställa det skyddande Cr₂O₃-skiktet.
Korrosionsegenskaper: FSW vs TIG vs Base Metal (AISI 316L)
|
Korrosionstest |
Basmetall |
FSW (omrörningszon) |
TIG (fusionszon) |
|
Pittingpotential (mV vs SCE) |
+350 till +420 |
+320 till +390 |
+250 till +310 |
|
Critical Pitting Temp (grad) |
25–30 |
22–28 |
15–22 |
|
Intergranulär korrosion |
Passera |
Pass (smal HAZ) |
Möjligt (bred HAZ) |
|
Sensibiliserad zonbredd |
0 mm |
<0.5 mm |
2–5 mm |
|
Saltspray (1 000 h) |
Ingen rost |
Ingen rost |
Mindre gropbildning möjlig |
|
Sprickbildning vid spänningskorrosion |
Resistent |
Resistent |
Mottaglig i HAZ |
Vilka är de största utmaningarna som blockerar industriell adoption?
Fem barriärer hindrar FSW av rostfritt stål från att nå industriell mognad: (1) verktygsslitage och kostnad, (2) smalt processfönster, (3) bristande standardisering, (4) utrustningsinvesteringar och (5) geometriska begränsningar. Varje barriär har en annan tidslinje för upplösning - vissa kan lösas inom 5 år, andra kräver grundläggande materialvetenskapliga genombrott.
Barriäranalys: FSW av rostfritt stål
|
Barriär |
Beskrivning |
Aktuell status |
Upplösningstidslinje |
|
1. Verktygsslitage |
PCBN tools last 10–50 m in steel vs >1 000 m i Al |
Aktiv forskning om sammansatta verktyg (PCBN/W-Re) |
5–10 år |
|
2. Verktygskostnad |
Enkelt PCBN-verktyg: $2 000–$8 000 |
Hög-tillverkning som minskar kostnaderna |
3–5 år |
|
3. Smal processfönster |
±100 RPM eller ±25 mm/min kan orsaka defekter |
Kraft-/temperaturkontroll med sluten-slinga framträder |
3–5 år |
|
4. Inga industristandarder |
Ingen ASME-, AWS- eller ISO-kod för stål FSW |
AWS D17.3 täcker FSW delvis; nya standarder under utveckling |
5–8 år |
|
5. Utrustningskostnad |
Industriella FSW-system: $200K–$1M+ |
Konkurrens från kinesiska tillverkare sänker priserna |
3–7 år |
|
6. Geometriska gränser |
Begränsad till linjära/platta svetsar; komplexa 3D-fogar svårt |
Robotic FSW under utveckling |
5–10 år |
|
7. Nyckelhålsdefekt |
Utgångshål vid svetsänden |
Infällbara stiftverktyg (spolverktyg) löser detta |
Löst (nisch) |
|
8. Tjockleksgräns |
Enkel-pass max ~12 mm |
Fler-passstrategier undersöks |
5+ år |
Var används FSW av rostfritt stål redan industriellt?
FSW av rostfritt stål har uppnått kommersiell användning i fyra nischapplikationer: (1) kärnavfallsinkapsling, (2) beklädd rörsvetsning, (3) bilskräddarsydd-svetsade ämnen och (4) offshore-konstruktionsfogar. I varje fall motiverar applikationen den höga verktygskostnaden eftersom konventionell svetsning inte kan uppfylla kvalitets-, säkerhets- eller geometriska krav.

Kärnavfallsinkapsling: USA:s energidepartement använder FSW för att försegla kapslar av rostfritt stål (304L/316L) för lång-lagring av kärnavfall. Fast-svetsen eliminerar oro för stelningsdefekter i säkerhetskritiska-, icke-inspekterbara fogar.
Tillverkning av beklädda rör: Orbital FSW med PCBN-verktyg förenar korrosionsbeständiga -legeringar (CRA) beklädda rör för olje- och gasledningar. TWI och ESAB har utvecklat kommersiella orbitala FSW-system för denna applikation.
Automotive Tailor-Svetsade ämnen: FSW sammanfogar rostfria stålplåtar av olika tjocklek för karosspaneler för fordon, vilket minskar vikten samtidigt som krockprestanda bibehålls. Honda och Toyota har utforskat FSW för komponenter i rostfritt stål.
Offshore-strukturer: FSW används för fogar i tjocka-sektioner av rostfritt stål i oljeplattformar till havs, där låg distorsion och hög utmattningsbeständighet är avgörande för strukturell integritet.
Forskningsskala: Olika fogar (rostfritt stål till aluminium, rostfritt stål till kolstål) för lättvikt i fordon; super-austenitiskt rostfritt stål (S32654) för kemisk bearbetning; duplex 2205 för havsvattensystem.
Hur fungerar FSW på olika rostfria stålsorter?
Austenitiska kvaliteter (304, 316L) är de mest FSW-vänliga, med gemensamma effektiviteter som når 92–97 %. Duplexkvaliteter (2205, 2507) är mer utmanande på grund av deras två-fasstruktur - FSW kan förändra austenit/ferritbalansen, vilket potentiellt försämrar korrosionsbeständigheten. Ferritiska sorter (430, 409) är svetsbara men lider av kornförgrovning i HAZ. Nederbörds-härdningsgrader (17-4PH) är svårast eftersom FSW kan överåldra den martensitiska matrisen.
FSW Performance från Stainless Steel Family
|
Klass familj |
Representativt betyg |
FSW Ledeffektivitet |
Nyckelutmaning |
Industriell beredskap |
|
Austenitisk |
304, 316L, 316Ti |
92–97% |
Deltaferritbildning |
Högsta - nära-reklam |
|
Duplex |
2205 (S32205) |
85–92% |
Fasbalansstörning |
Medium - aktiv forskning |
|
Super duplex |
2507 (S32750) |
80–88% |
Sigma-fasutfällning |
Låg - labbskala |
|
Ferritisk |
430, 409 |
80–90% |
HAZ kornförgrovning |
Medium - fordonsintresse |
|
Martensitisk |
410, 420 |
60–75% |
Härdning + sprickbildning |
Låg - begränsad forskning |
|
PH (nederbördshärdning) |
17-4PH |
70–82% |
Över-åldrande av martensite |
Låg - labbskala |
|
Super-austenitisk |
904L, S32654 |
85–92% |
Högt verktygsslitage (Mo-innehåll) |
Låg - labbskala |
Hur ser kostnadsanalysen ut-för industriell FSW av rostfritt stål?
Med nuvarande verktygskostnader och livslängder är FSW av rostfritt stål 3–10 gånger dyrare per meter än TIG-svetsning för allmän tillverkning. I applikationer där distorsionstoleransen är snäv, efter-svetsbearbetning elimineras eller fogintegriteten är säkerhetskritisk-kan FSW ge nettokostnadsbesparingar på 20–40 % under hela produktionslivscykeln.

Kostnadsjämförelse: FSW vs TIG per meter svets (316L, 3 mm)
|
Kostnadskomponent |
FSW (per meter) |
TIG (per meter) |
Anteckningar |
|
Verktygskostnad |
$40–$160/m |
$0.20–$0.50/m |
PCBN $4K / 25 m vs volfram $10 / 20 m |
|
Amortering av utrustning |
$5–$15/m |
$0.50–$2/m |
FSW-system $500K / 100K m; TIG $15K / 30K m |
|
Arbetskraft |
$2–$5/m |
$3–$8/m |
FSW mer automatiserat |
|
Skyddsgas |
$0–$1/m |
$1–$3/m |
FSW behöver kanske inte gas |
|
Fyllnadsmetall |
$0 |
$1–$3/m |
FSW är autogent |
|
Efter-svetsuträtning |
$0 |
$2–$8/m |
FSW eliminerar distorsion |
|
Efter-svetsbearbetning |
$0–$2/m |
$3–$10/m |
FSW minimal distorsion |
|
Inspektion (UT/RT) |
$1–$3/m |
$2–$5/m |
FSW färre defekter |
|
TOTAL |
$48–$186/m |
$10–$40/m |
FSW 3–10× högre för allmänt bruk |
|
TOTAL (förvrängning-kritisk) |
$48–$186/m |
$25–$70/m |
FSW-gapet minskar till 2–4× |
Kostnadsekvationen förändras dramatiskt för applikationer där distorsionseliminering sparar nedströms bearbetning. Till exempel, vid försegling av kärnkapslar, elimineringen av efter-svetsbearbetning och försäkran om defekta-fria fogar gör FSW till det mest kostnads-effektiva alternativet trots höga verktygskostnader. Den-jämnpunkten - där FSW blir ekonomiskt konkurrenskraftig - nås när kostnader för efter-svetsriktning och bearbetning överstiger 30–50 USD per meter svets.
Vilka standarder och specifikationer styr FSW av rostfritt stål?
FSW av rostfritt stål saknar heltäckande industristandarder - detta är ett av de tre främsta hindren för industriell användning. Den mest relevanta standarden är AWS D17.3 (Specification for FSW of Aerospace Components), som delvis täcker rostfritt stål men är begränsad till flygtillämpningar. ASME Boiler and Pressure Vessel Code (Avsnitt IX) inkluderar ännu inte FSW-procedurkvalificering för stål. ISO 25239 (FSW av aluminium) har ingen motsvarighet i stål.
Relevanta standarder och luckor
|
Standard |
Omfattning |
Täckning för SS FSW |
Gap |
|
AWS D17.3 |
FSW av flyg- och rymdkomponenter |
Delvis - aluminiumfokus |
Inga SS-specifika QPs |
|
ASME avsnitt IX |
Svetsprocedurkvalifikation |
Ej täckt |
Ingen FSW-kvalificering för stål |
|
ISO 25239 |
FSW av aluminium |
Endast aluminium |
Det finns ingen motsvarighet i stål |
|
ASTM A240 |
SS plåt/plåtmaterial spec |
Täcker endast basmetall |
Inga FSW-specifika krav |
|
EN ISO 15614 |
WPS-kvalifikationstestning |
Endast fusionssvetsning |
Inga FSW-specifika tester |
|
AWS D1.6 |
Strukturell SS-svetskod |
Endast fusionssvetsning |
Inga FSW-bestämmelser |
|
API 5L / 5LD |
Pipeline stål / beklädd rör |
Referenser FSW för CRA-klädd |
Begränsade acceptanskriterier |
Frånvaron av standardiserade kvalificeringsprocedurer innebär att varje FSW-applikation kräver-ingenjörsgodkännande från fall till-fall - en tidskrävande och kostsam process som motverkar bredare industriell användning.
Vilka är de vanligaste defekterna i FSW av rostfritt stål?
FSW eliminerar stelningsdefekter (sprickor, porositet) men introducerar sina egna defekttyper: (1) maskhål (tunneldefekter) från otillräckligt materialflöde, (2) ytspår från verktygsaxelfelpassning, (3) oxidinneslutning från otillräcklig skärmning och (4) inbäddning av verktygsrester från verktygsslitage. Den mest kritiska defekten är maskhålet -, ett inre tomrum orsakat av otillräcklig materialkonsolidering, som är osynlig för ytinspektion och kräver ultraljuds- eller röntgentest för att upptäcka.

Vanliga FSW-defekter i rostfritt stål
|
Typ av defekt |
Orsaka |
Detektionsmetod |
Förebyggande strategi |
|
Maskhål (tunnel) |
Otillräckligt materialflöde; lågt varvtal eller hög traversering |
Ultraljud (UT), radiografisk (RT) |
Öka RPM; minska traversen; optimera stiftgeometrin |
|
Ytspår |
Verktygsaxeln matchar inte; otillräckligt dykdjup |
Visual, Dye Penetrant |
Justera dykdjupet; bibehålla konsekvent axiell kraft |
|
Oxidinneslutning |
Otillräcklig avskärmning eller ytbehandling |
Metallografi, UT |
Använd Ar-skärmning; rengör fogytorna före svetsning |
|
Inbäddning av verktygsskräp |
Verktygsslitagefragment i svetszon |
Metallografi, EDS-analys |
Övervaka verktygsslitage; byta ut verktyg proaktivt |
|
Brist på penetration |
Nålen är för kort eller otillräcklig nedgång |
Visual (root), UT |
Använd korrekt stiftlängd; verifiera dykdjupet |
|
Flash överskott |
Överdriven axiell kraft |
Visuell |
Minska axiell kraft; optimera verktygsaxeldesign |
|
Kyssande Bond |
Otillräckligt tryck vid ledgränssnittet |
Böjtest, UT |
Öka axiell kraft; optimera verktygsgeometrin |
Vilka nya teknologier skulle kunna påskynda industriell adoption?
Sex nya teknologier minskar gapet mellan labb-skala och industriell FSW av rostfritt stål: (1) kompositverktygsmaterial, (2) robotbaserade FSW-system, (3) hybridlaser-FSW, (4) undervattens-FSW, (5) real-processövervakning och (6) additiv tillverkningsintegration.
Ny teknik och förväntad effekt
|
Teknologi |
Beskrivning |
Nuvarande TRL |
Förväntad effekt |
|
PCBN/W-Re Composite Tools |
Kombinera PCBN-hårdhet med W-Re-seghet |
TRL 4–5 |
Verktygslivslängd 3–5× förbättring |
|
Robotisk FSW |
6-axlig robotarm med kraftåterkoppling |
TRL 6–7 |
Möjliggör 3D/komplexa foggeometrier |
|
Hybridlaser-FSW |
Laser för-värmer fogen före FSW-verktyget |
TRL 4–5 |
Minskar axiell kraft 30–50 %; förlänger verktygets livslängd |
|
Undervattens FSW (UFSW) |
FSW utförs i vatten för snabbare kylning |
TRL 3–4 |
Styr mikrostruktur; minskar sensibilisering |
|
Realtidsövervakning- |
Sensorer för kraft, temperatur, akustisk emission |
TRL 6–7 |
Aktiverar kontroll med sluten-slinga; förebyggande av defekter |
|
FSW + Additiv tillverkning |
FSW för lagerkonsolidering i WAAM/DED |
TRL 3–4 |
Eliminerar porositet i AM-delar av rostfritt stål |
|
Stationär axel FSW |
Axeln roterar inte; endast pin spins |
TRL 5–6 |
Minskar ytdefekter; förbättrar ytfinishen |
|
Spolverktyg FSW |
Själv-reagerande verktyg eliminerar axiell kraft |
TRL 5–6 |
Eliminerar nyckelhål; möjliggör dubbel-sidiga svetsar |
När bör du överväga FSW för rostfritt stål?
Välj FSW för rostfritt stål när ett eller flera av följande villkor gäller: (1) distorsionstolerans<0.5 mm/m, (2) joint thickness 3–12 mm, (3) post-weld machining costs >30 USD/m, (4) säkerhetskritiska-tillämpningar som kräver noll stelningsdefekter, (5) olika metallförband (SS till Al, SS till kolstål) eller (6) tillämpningar där sensibilisering måste minimeras. Välj TIG eller MIG när: kostnaden är den primära drivkraften, tjocklek<3 mm, complex geometry, or code compliance (ASME, AWS D1.6) is mandatory.

FSW vs konventionell svetsning för rostfritt stål
|
Applikationsscenario |
Rekommenderad process |
Logisk grund |
|
Kärnkapselförsegling (316L, 6 mm) |
FSW |
Noll defekttolerans; ingen åtkomst efter-svetsinspektion |
|
Fartygsskrovpanel (304, 8 mm) |
FSW eller TIG |
FSW om distorsion är kritisk; TIG om kostnad-drivs |
|
Tunt-väggigt rör (316L, 1 mm) |
TIG |
FSW-verktyget är för stort; TIG snabbare och billigare |
|
Klädd rör (CRA/stål) |
FSW |
Orbital FSW kommersialiserat; bevarar CRA-skiktet |
|
Bilskräddarsytt-svetsat ämne |
FSW eller laser |
FSW för kvalitet; laser för hastighet |
|
Tryckkärl (ASME-kodad) |
TIG / MIG |
Ingen ASME FSW-kvalifikation tillgänglig |
|
Olika SS-till-Al led |
FSW |
Endast solid-process som kan koppla SS till Al |
|
Offshore tjock-sektionsfog (2205, 12 mm) |
FSW (forskning) |
Lovande men ännu inte standardiserad |
|
Rör för livsmedels-(316L, 2 mm) |
TIG (orbital) |
Mogen orbital TIG; sanitära standarder uppfyllda |
|
Kärnreaktor intern (304L, 5 mm) |
FSW (kvalificerad) |
Används i specifika DOE-applikationer |
Vanliga frågor
Nej. FSW utmärker sig i specifika scenarier (tjocka sektioner, distorsion-kritiska, olika fogar) men kan inte matcha TIG:s mångsidighet, kostnad, hastighet och kodefterlevnad för allmän tillverkning. FSW är en kompletterande teknik, inte en universell ersättning. De flesta svetsningar av rostfritt stål kommer att fortsätta använda TIG-, MIG- och lasersvetsning under överskådlig framtid.
Vilken är den maximala tjockleken på rostfritt stål som kan FSW-svetsas i en enda passage?
Enkel-FSW av rostfritt stål är vanligtvis begränsad till 3–12 mm. Tjockare sektioner kräver fler-passstrategier eller specialiserade spolverktyg. Som jämförelse kan aluminium FSW uppnå enkel-svetsar upp till 75 mm, vilket framhäver verktygsslitageutmaningen i stål.
Hur länge håller ett PCBN-verktyg vid svetsning av rostfritt stål?
Ett PCBN-verktyg håller vanligtvis 10–50 meter svets i rostfritt stål, beroende på parametrar, kvalitet och verktygsdesign. I aluminium FSW kan samma verktygsmaterial hålla över 1 000 meter. Denna 20–100 gånger kortare verktygslivslängd är den primära kostnadsbarriären för industriell användning.
Kräver FSW skyddsgas för rostfritt stål?
Skyddsgas (vanligtvis argon) rekommenderas men inte alltid obligatoriskt för FSW av rostfritt stål. Eftersom processen arbetar under smältpunkten är oxidationen mindre allvarlig än vid smältsvetsning. För korrosionskritiska-tillämpningar (livsmedel, läkemedel, marina) bör dock skyddsgas användas för att förhindra att oxid fastnar i omrörningszonen.
Kan FSW svetsa olika typer av rostfritt stål (t.ex. 304 till 316L)?
Ja. FSW är särskilt effektivt för olika fogar i rostfritt stål eftersom fast-processen undviker blandnings- och stelningsproblem som plågar smältsvetsning av olika kvaliteter. Omrörningszonen skapar en graderad övergång mellan de två materialen, vilket minskar galvanisk och metallurgisk obalans.
Omfattas FSW av rostfritt stål av ASME- eller AWS-koder?
Inte heltäckande. AWS D17.3 täcker FSW för rymdkomponenter men är inte specifik för rostfritt-stål-. ASME Avsnitt IX inkluderar ännu inte FSW-procedurkvalificering för något material. ISO 25239 täcker endast aluminium FSW. Bristen på standardiserade koder är ett stort hinder för användning i tryckkärl, konstruktioner och rörledningstillämpningar.
Vilken temperatur uppnås under FSW av rostfritt stål?
Topptemperaturer i omrörningszonen sträcker sig från 800 till 1 100 grader - långt under 1 400–1 450 graders smältpunkt för austenitiskt rostfritt stål. Detta fasta-temperaturområde undviker likvidation, minskar termisk stress och begränsar korntillväxt, men är tillräckligt högt för att orsaka fasomvandlingar (t.ex. deltaferritbildning i austenitiska kvaliteter).
Orsakar FSW sensibilisering i rostfritt stål?
FSW minskar avsevärt sensibiliseringsrisken jämfört med TIG-svetsning. Den korta termiska cykeln (5–15 sekunder i karbidutfällningsintervallet 450–850 grader) begränsar bildningen av kromkarbid. Sensibiliserade zonbredder i FSW är typiskt<0.5 mm versus 2–5 mm in TIG. However, high-heat-input parameters (>800 RPM) kan öka sensibiliseringsrisken.
Kan FSW användas för rörsvetsning av rostfritt stål?
Yes, but with limitations. Orbital FSW systems (developed by TWI, ESAB) can weld stainless steel pipes, particularly CRA-clad pipes for oil and gas. However, the process is limited to pipe diameters >100 mm och väggtjocklekar 3–10 mm. För sanitetsslangar med mindre diameter (livsmedel, läkemedel) förblir orbital TIG standarden.
Hur påverkar FSW utmattningstiden för fogar i rostfritt stål?
FSW förbättrar vanligtvis utmattningslivslängden med 15–30 % jämfört med TIG-svetsning, på grund av finare kornstruktur, lägre restspänning och frånvaro av stelningsdefekter. Vid optimala parametrar (600 RPM för 316L) uppnår FSW-fogar utmattningshållfastheter inom 10 % av basmetallen, jämfört med 60–75 % för TIG-svetsar.
Vad är den typiska kostnaden för ett industriellt FSW-system för rostfritt stål?
Ett industriellt FSW-system som kan svetsa rostfritt stål kostar $200 000–$1 000,000+, beroende på kapacitet, kraftområde och automationsnivå. Detta kan jämföras med $5 000–$30 000 för ett TIG-system. Den höga kostnaden återspeglar behovet av styva maskinramar,-spindlar med hög kraft (15–40 kN) och exakta styrsystem.
Kan FSW svetsa duplext rostfritt stål (2205)?
Ja, men med försiktighet. FSW av duplex 2205 kan uppnå 85–92 % fogeffektivitet. Den största utmaningen är att bibehålla 50/50 austenit-ferritfasbalansen - den termiska cykeln kan förändra förhållandet, vilket potentiellt minskar korrosionsbeständigheten och segheten. Efter{10}}glödgning av svetslösning kan krävas för kritiska applikationer.
Vad är skillnaden mellan PCBN och W-Re FSW-verktyg?
PCBN (polykristallin kubisk bornitrid) är hårdare (~3 500 HV) och mer slitstark -men spröd - den kan spricka under stötbelastningar. W-Re (volfram-rhenium) är mjukare (~500 HV) men duktil och seg - den böjs snarare än spricker. PCBN är att föredra för långa produktionsserier; W-Re för prototyp- och FoU-arbete där risken för verktygsbrott är hög.
Finns robotic FSW för rostfritt stål?
Robotic FSW-system (6-robotar med force-feedback-kontroll) är kommersiellt tillgängliga från företag som Stirweld, Bond Technologies och MTI. Dessa system kan svetsa 3D-konturer och komplexa geometrier. Men för rostfritt stål tänjer de höga axiella krafterna (15–40 kN) på gränserna för vanliga industrirobotar, som vanligtvis maxar vid 20–30 kN.
När kommer FSW av rostfritt stål att bli mainstream?
Branschanalytiker förutspår att FSW av rostfritt stål kommer att nå en bredare industriell användning mellan 2030 och 2035, drivet av: (1) förbättringar av verktygslivslängden från kompositmaterial, (2) kostnadsminskning från verktygstillverkning i stora-volymer, (3) standardiseringsinsatser från AWS och ISO, och (4) efterfrågan från elfordonsbatterier i infrastrukturen. Tills dess kommer det att förbli en nischteknik för specifika-tillämpningar med högt värde.
Slutsats
FSW av rostfritt stål är en tekniskt beprövad process som ger mätbara fördelar i fogstyrka, korrosionsbeständighet, distorsionskontroll och eliminering av defekter. Med ledeffektivitet som når 97 % i 316L och restspänningsreduktioner på 30–60 % jämfört med TIG, är det metallurgiska fallet övertygande. Men industriell beredskap handlar inte bara om metallurgi - det kräver prisvärda verktyg, standardiserade procedurer, mångsidig utrustning och demonstrerad ROI. På dessa mätvärden förblir FSW av rostfritt stål 5–10 år från normal användning.
För närvarande är den smarta strategin riktad implementering: använd FSW där dess unika fördelar motiverar kostnaden för - kärnkraftsinkapsling, beklädda rör, olika skarvar och distorsions-kritiska strukturer - samtidigt som du fortsätter att lita på TIG, MIG och lasersvetsning för allmän tillverkning. När sammansatta verktygsmaterial, robotsystem och industristandarder mognar under det kommande decenniet kommer fönstret för bredare industriell användning att öppnas. Företag som investerar i FSW-kapacitet nu kommer att vara positionerade för att dra nytta av den övergången.


