

Rostfri plåtSpecifikationerna listar rutinmässigt en valsmetod och ett efterbehandlingsskick sida vid sida - "varmvalsad, glödgad och inlagd" eller "kallvalsad, 2B" - och köpare som inte är bekanta med terminologin behandlar ofta de två etiketterna som utbytbara. De beskriver två olika produktionssteg. Valsningsmetod (varm eller kall) avgör hur plåten reduceras till tjocklek och vilka mekaniska och dimensionella egenskaper som blir resultatet.
Betning och glödgning beskriver ett steg för värme-behandling och ytrengöring- som kan följa båda valsvägarna. Att specificera fel kombination kan innebära att man betalar för toleranser eller ytkvalitet som ett projekt inte behöver, eller att man under-specificerar en del som senare inte uppfyller kraven på planhet, korrosion eller formning. Den här guiden separerar de två variablerna, jämför dem sida vid sida med kriterierna ASTM A240 och ASTM A480 och ger en enkel ram för att välja mellan dem.
|
Varmvalsad (HR) rostfri plåt reduceras till en tjocklek över omkristallisationstemperaturen, vilket ger den en skalad, matt yta, bredare dimensionstoleranser och lägre kostnad - det är standardvalet för plåt på eller över ungefär 3/16 tum (4,76 mm). Kallvalsad (CR) rostfri sänks under omkristallisationstemperaturen, vilket ger den en jämnare, ljusare yta, snävare toleranser och högre kostnader, och är standardvägen för tunnare plåtmaterial. "Inlagd och glödgat" är inte en valsmetod - det är ett steg för värme-behandling och syra-rengöring (vanligtvis förkortat HRPO/HRAP för varmt-valsat material) som återställer det passiva krom-oxidskiktet efter applicering av {{1} vals och oxidskiktet efter applicering på 1} och kallvalsade-produkter. |
Vad är skillnaden mellan varmvalsad och kallvalsad rostfri plåt?
Varmvalsade (HR) och kallvalsade (CR) beskriver den temperatur vid vilken stålet reduceras till slutlig tjocklek, och den enda variabeln driver nästan varje nedströms skillnad i ytstruktur, tolerans, styrka och pris.
Varmvalsningsprocessen
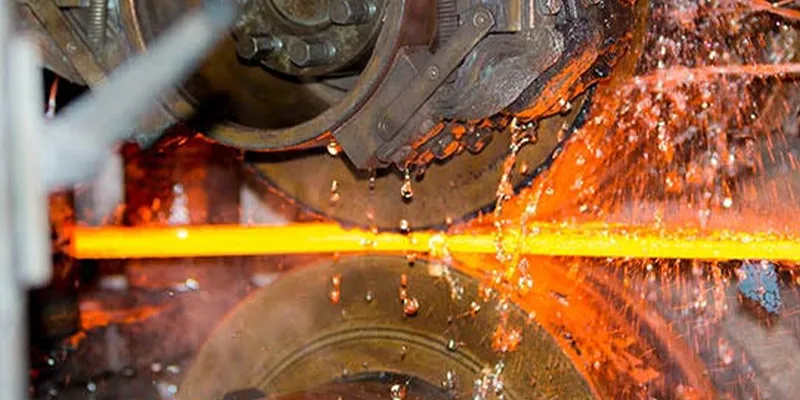
En kontinuerlig-gjuten platta återupphettas till ungefär 1 100–1 250 grader - långt över legeringens omkristallisationstemperatur - och passerar genom en serie rullstolar som reducerar den till måltjockleken medan kornstrukturen kontinuerligt omkristalliseras. Eftersom metallen är mjuk och plastisk vid denna temperatur uppnås stora tjockleksminskningar i relativt få passager, vilket gör varmvalsning ekonomisk för tjockare sektioner. Avvägningen är en grov, grå-svart oxidskala på ytan och lösare kontroll över slutlig tjocklek och planhet.
Kallvalsningsprocessen
Kallvalsning startar från en varm-valsad, glödgad och betad rulle och minskar den ytterligare vid eller nära rumstemperatur, under omkristallisationstemperaturen. Eftersom kallt metallarbete-härdar när det deformeras, kräver kallreduktion många lätta passager snarare än några tunga, med mellanliggande glödgning för att återställa duktiliteten mellan passagerna på högre-reduktionsscheman. Processen är långsammare och mer energi- och kapital-intensiv per ton, men den ger en jämnare yta, snävare tjockleks- och planhetstoleranser och en blygsam styrkaökning från bibehållet kallt arbete.
En vanlig förvirringspunkt är värd att ta upp direkt: under ASTM A480/A480M definieras termerna "plåt", "remsa" och "plåt" i första hand av tjocklek och bredd, inte av valsningsmetod. Platt produkt som är mindre än 4,76 mm (3/16 tum) tjock klassas som plåt eller band och är normalt kallvalsad; platt produkt med eller över denna tjocklek klassas som plåt och tillverkas normalt genom varmvalsning. I kommersiellt bruk är dock "kallvalsad plåt" en allmänt använd handelsbeteckning för kall-reducerad platt material - typiskt 2B, BA eller 2D färdigt material - levereras i dimensioner upp till ungefär 1/4 tum (6,35 mm) för tankar, apparatpaneler och arkitektoniska arbeten. Köpare bör bekräfta med sin leverantör om "kallvalsad plåt" på en offert avser sann ASTM-definierad plåt eller till tyngre-kallvalsad plåt-, eftersom den tillämpliga toleranstabellen skiljer sig mellan de två.
|
Karakteristisk |
Varmvalsad (HR) |
Kallvalsad (CR) |
|
Rullningstemperatur |
Över omkristallisation (~1 100–1 250 grader) |
Vid eller nära rumstemperatur |
|
Typiskt mätområde |
Större än eller lika med 3/16 tum (4,76 mm), upp till flera tum |
< 3/16 in. (4.76 mm); heavier gauges available as "CR plate" by trade convention |
|
Som-valsad yta |
Skalad, mörkgrå, matt |
Ljus till satin, slät |
|
Dimensionell tolerans |
Bredare (ASTM A480 varmvalsade-bord) |
Tätare (ASTM A480 kallvalsade-bord) |
|
Flathet |
Lägre, kan behöva utjämnas |
Hög, ofta spänning-utjämnad |
|
Relativ mekanisk hållfasthet |
Baslinjeglödgade egenskaper |
Något högre utbyte från bibehållet kallt arbete (skin pass) |
|
Relativ kostnad per ton |
Lägre |
Högre |
|
Typisk användning |
Strukturplåt, tankar, tung tillverkning |
Precisionstillverkning, vitvaror, arkitektoniska, sanitära |
Tabell 1. Allmänna egenskaper hos varm-valsad kontra kall-valsad rostfri plåt. Områden är typiska brukspraxis; bekräfta exakta siffror mot den specifika ASTM A480/A480M-utgåvan och produktspecifikationsbladet som gäller för beställningen.
Vad betyder "inlagd och glödgad" för plåt av rostfritt stål?
"Inlagd och glödgat" (och de närbesläktade varmvalsade termerna HRAP och HRPO) beskriver ett steg för värme-behandling och kemisk-rengöring som tillämpas efter valsning - inte en valsmetod i sig - och det är det som återställer plattans korrosionsbeständighet och förbereder yttyget.
Glödgning
Eftersom-valsad rostfri plåt, särskilt varmvalsad-plåt, lossnar från kvarnen med inre spänningar och en kornstruktur som inte är optimerad för duktilitet eller korrosionsbeständighet. Glödgning återuppvärmer plattan till en lösnings-behandlingstemperatur (vanligtvis 1 010–1 120 grader för vanliga austenitiska kvaliteter som 304/304L och 316/316L) och håller den tillräckligt länge för att lösa upp karbider och homogenisera mikrostrukturen, sedan kyler den snabbt nog, vanligen med vattenkylning eller kontinuerlig luftkylning} - för att förhindra att kromkarbider fälls ut vid korngränserna. Korrekt glödgad plåt är mjuk, formbar och fri från sensibilisering som kan leda till intergranulär korrosion vid senare svetsning eller service.
Betning
Både varmvalsning och glödgning bildar en oxidskala på ytan, och skiktet av basmetall direkt under den beläggningen är utarmat på krom, vilket lokalt försvagar korrosionsbeständigheten. Betning nedsänker eller sprutar plattan i ett surt bad - vanligtvis en blandad salpeter-fluorvätesyralösning - som löser upp beläggningen och det krom-utarmade lagret under det, och exponerar ren metall som kan åter-bilda en full-hållfast film med passiv luftoxidkontakt{7}}. Betning enligt ASTM A380 är industristandardmetoden{10} för att återställa passivering efter hett arbete; det gör också ytan lite ruggig jämfört med en obelagd eller ljus{11}}glödgad yta.
Varför de två stegen alltid är ihopparade
Glödgning utan betning lämnar kalk och ett krom-utarmat lager på ytan, så att plattan inte når sin nominella korrosionsprestanda även om dess mekaniska egenskaper är korrekta. Betning utan glödgning tar inte upp kornstruktur eller inre spänningar. Av den anledningen listar fabrikscertifieringar för standardvaruplattor glödgning och betning tillsammans, och kombinationen appliceras på varm-valsad plåt (som producerar HRAP/HRPO, ASTM finish No. 1) och på kall-valsad coil (producerar finish No. 2D, eller No. 2liknande plockning efter en slutlig plockning efter en slutlig plockning.
Hur jämförs varmvalsade och kallvalsade plåtar i mekaniska egenskaper?
Både varmvalsad-och kall-austenitisk plåt måste uppfylla samma ASTM A240/A240M minimitabell för mekaniska egenskaper för en given kvalitet när den levereras i standardglödgat skick; kall-valsat 2B-material sitter vanligtvis närmare den övre delen av det intervallet eftersom det slutliga skalpasset lämnar en liten mängd kvarhållet kallarbete, men det säljs inte på ett separat, högre fastighetsbord.

ASTM A240 minsta mekaniska egenskaper - vanliga kvaliteter, glödgat skick
|
Betyg (UNS) |
Draghållfasthet, min |
Avkastningsstyrka (0,2 % offset), min |
Förlängning, min |
Hårdhet, max |
|
304 (S30400) |
515 MPa / 75 ksi |
205 MPa / 30 ksi |
40% |
201 HB / 92 HRB |
|
304L (S30403) |
485 MPa / 70 ksi |
170 MPa / 25 ksi |
40% |
201 HB / 92 HRB |
|
316 (S31600) |
515 MPa / 75 ksi |
205 MPa / 30 ksi |
40% |
217 HB / 95 HRB |
|
316L (S31603) |
485 MPa / 70 ksi |
170 MPa / 25 ksi |
40% |
217 HB / 95 HRB |
|
321 (S32100) |
515 MPa / 75 ksi |
205 MPa / 30 ksi |
40% |
217 HB / 95 HRB |
Tabell 2. Minsta mekaniska egenskaper enligt ASTM A240/A240M för vanliga austenitiska plåtkvaliteter i glödgat tillstånd. Dessa minimikrav gäller oavsett om plattan var varm- eller kallvalsad; verifiera alltid mot den aktuella utgåvan av A240/A240M och kvarntestrapporten (MTR) för den specifika värmen.
I praktiken testar kall-valsad 2B-plåt ofta något över dessa minimivärden på sträckgräns eftersom den lätta tempereringen (huden) efter glödgning introducerar en liten, kontrollerad mängd töjningshärdning, medan helt varm-valsad-och-glödgad plåt - som inte får {{6}några efterföljande sänkningar av baslinjen. Inget av förhållandena ändrar legeringens korrosionsbeständighet, som styrs av kemi (krom, molybden, kvävehalt, uttryckt som PREN) och av hur fullständigt det passiva lagret återställdes under betningen, inte av valsningsvägen.
Vilka ytfinishar finns tillgängliga på HR vs CR Plate?
Varmvalsade-plåtar levereras normalt som ASTM A480 No. 1 finish, medan kall-valsad produkt täcker ett intervall från det tråkiga No. 2D genom det allmänna-ändamålet No. 2B upp till den ljusa, spegelvända-liknande BA-finishen, och var och en definieras snarare av en enda visuell beskrivning.
|
ASTM A480 Finish |
Rullande rutt |
Beskrivning |
Typisk tillämpning |
|
Nej. 1 |
Varmvalsad, glödgad, inlagd |
Matt, matt, icke-reflekterande; fjäll helt borttagen |
Strukturplåt, tankar,-värmebeständig service |
|
Nej. 2D |
Kallvalsad, glödgad, inlagd (ingen skinnpass) |
Slät, icke-riktad, matt matt |
Djupt-delar där kvarhållande av smörjmedel är viktigt |
|
Nej. 2B |
Kallvalsade, glödgade, inlagda, plus lätt skinnpass |
Slät, måttligt reflekterande; vanligaste finishen |
Allmän tillverkning, apparater, processutrustning |
|
BA (Bright Annealed) |
Kallvalsad, glödgad i skyddande atmosfär (ingen betning) |
Smidig, ljus, mycket reflekterande; fjällfri -utan syrarengöring |
Apparattrim, arkitektoniska, dekorativa paneler |
Tabell 3. Ytbehandling av fräsning som vanligtvis specificeras på plåt och plåt av rostfritt stål enligt ASTM A480/A480M. Mekaniskt polerade ytskikt (No. 3, No. 4, No. 8, HL) produceras efteråt genom slipning eller polering och kan appliceras över antingen en HR- eller CR-bas.
Hur jämförs tjockleksintervall och dimensionstolerans?
Kall-valsat material har snävare toleranser för tjocklek, bredd och planhet än varmvalsade plåtar av jämförbar storlek, vilket är den främsta praktiska anledningen till att tillverkarna betalar en premie för det på delar med tät-passning eller kosmetiska krav.
ASTM A480/A480M publicerar separata toleranstabeller för varm-valsad plåt och för kall-valsad plåt och plåt. Varmvalsade plåttoleranser skalar med både tjocklek och bredd och uttrycks i allmänhet i bredare band eftersom varmvalsverket har mindre exakt kontroll över den slutliga tjockleken och eftersom termisk sammandragning under kylning introducerar ytterligare variabilitet.
Kall-valsade toleranser är snävare över jämförbara tjockleksintervall, och kall-valsad rulle utjämnas ofta som ett sista steg specifikt för att möta planhetskrav som varmvalsad-plåt inte ekonomiskt kan uppnå utan en separat nivellerings- eller slipoperation. För projekt med snäv-toleransbearbetning, formning eller svetsade-monteringspassnings-krav, är det vanligtvis mer kostnadseffektivt att specificera kall-valsad materiel - eller varm-valsad plåt som har nivellerats och bearbetats till storlek - mer kostnad- för att hålla kvar.
Är kallvalsad plåt dyrare än varmvalsad plåt?
Ja. Kall-valsad rostfri kostar vanligtvis mer per ton än varmvalsad-rostfri av samma kvalitet, vanligtvis i intervallet en märkbar tvåsiffrig procentuell premie beroende på tjocklek, finish och marknadsförhållanden, eftersom den kalla-reduktionsvägen kräver avsevärt fler bearbetningssteg och strängare processkontroll.
Kostnadsgapet kommer från flera sammansättningsfaktorer: kallvalsning kräver flera lätta övergångar snarare än några tunga, vilket förbrukar mer maskintid per ton; högre-reduktionsscheman behöver mellanliggande glödgning mellan omgångar; ljusglödgning och multi-spänningsutjämning tillför kapital-intensiva processsteg; och de snävare dimensions- och ytkvalitetstoleranserna i samband med kall-valsad produkt kräver närmare-processinspektion och högre skrot-/omarbetningshastigheter när toleranser missas.
Köpare bör väga denna premie mot det faktiska funktionskravet - som anger CR- eller BA-finish för en komponent som kommer att målas, isoleras eller på annat sätt döljas och som inte har någon tät-tolerans som matchar ytan är en vanlig källa till undvikbara kostnader i en stycklista.
Vilket ska du välja - HR, CR eller Pickled & Annealed - för din applikation?
Matcha plåtens skick till det styrande kravet för delen - struktursektion och tjocklek, dimensionell tolerans, ytutseende eller korrosionsbeständighet - istället för att förinställa det högsta-finishalternativet, eftersom varje tillagt bearbetningssteg ökar kostnaden utan att nödvändigtvis förbättra prestanda för det kravet.

|
Programdrivrutin |
Rekommenderat skick |
Varför |
|
Tunga konstruktionselement, tryckkärlsskal, tjocka tankväggar |
Varmvalsad, glödgad och inlagd (Nej. 1) |
Lägsta kostnad per ton vid önskad tjocklek; ytan är vanligtvis svetsad, belagd eller dold |
|
Precisions-tillverkade kapslingar, sanitär processutrustning |
Kallvalsad, 2B |
Snäv planhet och tjocklekstolerans förenklar passningen- och minskar tillverkningsarbetet |
|
Djupt-dragna eller kraftigt formade delar |
Kallvalsad, 2D |
Icke-riktad matt yta behåller dragsmörjmedel och motstår gnagsår |
|
Dekorativa apparatpaneler, arkitektonisk inredning |
Kallvalsad, BA eller polerad (Nej. 4/Nej. 8) |
Maximal ljusstyrka/reflektivitet utan ett separat mekaniskt poleringssteg (BA) eller med det (Nej. 4/8) |
|
Frätande service där ytfinishen är sekundär till legeringskemin |
Antingen HR eller CR, förutsatt helbetad och passiverad |
Korrosionsbeständigheten beror främst på kvalitetskemi och ett intakt passivt skikt, inte valsningsmetod |
Tabell 4. Valvägledning som matchar vanliga applikationsdrivrutiner till plattans tillstånd. Bekräfta alltid den specifika ASTM A240/A480-finishen och toleranstexten på inköpsordern och kvarntestrapporten.
|
Relaterad resurs:För kvalitetsval, kemi och mekaniska data över hela sortimentet av austenitiska och duplexa plattor, se EETA:sRostfri stålplåt Köpguide(materialresursbibliotek jnalloy.com). |
Vanliga frågor
Q: Är rostfri stålplåt alltid varmvalsad?
A: Nej. Material på eller över ungefär 3/16 tum (4,76 mm) klassas som "plåt" enligt ASTM A480 och är oftast varmvalsad, men kall-reduktionslinjer levererar även tyngre-gauge kallvalsad-material - ofta marknadsförs som "kallvalsad plåt"/1 0} upp till {10} upp till 1 plåt" (6,35 mm) för tankar, apparater och arkitektoniskt bruk. Bekräfta den faktiska rullningsvägen och tillämplig toleranstabell med leverantören snarare än att anta bara från ordet "plåt".
Q: Gör kallvalsning rostfritt stål starkare än varmvalsning?
A: Marginellt, och endast om en hudpass lämnas i slutskick. En lätt temperering efter glödgning (som ger No. 2B-finishen) introducerar en liten mängd kvarhållet kallt arbete som höjer sträckgränsen något över den fullständigt glödgade baslinjen, men både varmvalsad- och kall-valsad plåt måste uppfylla samma ASTM A240 minimiegenskapstabell för kvalitet {{5} är specificerad en kallvalsning{5}} humör.
Q: Vad är skillnaden mellan betning och passivering?
A: Betning (ASTM A380) använder syra för att avlägsna kvarnsten och det krom-utarmade metallskiktet under det, och exponerar basmetall som sedan bildar sin egen passiva film vid exponering för luft. Passivering (ASTM A967) är vanligtvis en separat, mildare syra- eller citronbehandling som appliceras efter tillverkning för att avlägsna fri järnkontamination - från skärning, slipning eller hantering - och för att främja passiv filmbildning på en redan-ren yta. Mill-tillförd plåt är betad; passivering är vanligtvis ett tillverknings- eller slutanvändarsteg som utförs efter bearbetning eller svetsning.
Q: Kan varmvalsad-plåt få en kall-valsad finish efteråt?
A: Inte ekonomiskt för själva basplattan, men en mekaniskt polerad yta (No. 3, No. 4 eller No. 8) kan appliceras på en varm-valsad, inlagd plåtyta, och detta är vanlig praxis för arkitektoniska och-matkontaktdelar tillverkade av material med tyngre tjocklek som bara kan rullas med kall-.
Q: Vilket villkor ska jag ange om jag inte är säker än?
A: För en tjocklek på eller över 3/16 tum utan snäva planhet eller kosmetiska krav, specificera varmvalsad, glödgad och betad till ASTM A240/A480, No. 1 finish. För tunnare tjocklek, snäv tolerans eller synliga ytor, specificera kallvalsad, glödgad och betad, No. 2B-finish som standard för allmän-ändamål, och stega upp till 2D, BA eller en polerad finish endast om applikationen specifikt kräver det.


